 诚招代理

NEW CENTER
新闻中心
————
集研发、生产、销售为一体的专业包装制品源头厂家
NEWS CENTER
新闻中心
————
集研发、生产、销售为一体的专业包装制品源头厂家
吸塑工艺的艺术:温度、压力与时间如何塑造一个完美的PP餐盒?
发表时间: 2025-10-22 10:18:51
浏览:
本文深度解析吸塑工艺中温度、压力与时间三大核心要素如何协同作用,决定PP餐盒的密封性、坚固度与外观品质,揭示完美餐盒的制造奥秘。
在工业化生产的背后,每一个看似简单的PP一次性餐盒都经历了一场精密控制的'蜕变之旅'。吸塑工艺,这个将塑料片材幻化为精美容器的过程,实则是一场温度、压力与时间的精密共舞。这三者的完美配合,不仅决定了餐盒的外观,更直接影响其密封性、坚固度和使用安全。
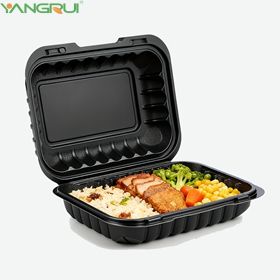
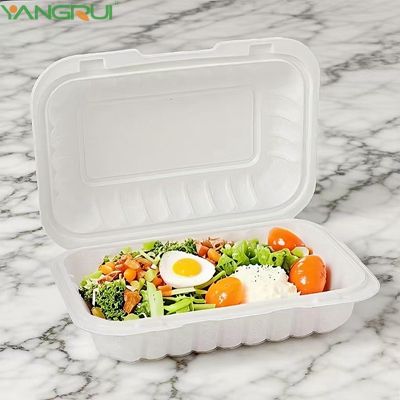
一、温度:唤醒材料的'灵魂'
1. 加热阶段的精准控制
PP(聚丙烯)颗粒首先被挤出成厚度均匀的片材。在吸塑成型阶段,片材需经过精确的加热处理:
最佳软化窗口:PP材料的理想加热温度在170-190℃之间。温度过低,材料延展性不足,无法充分拉伸;温度过高,可能导致材料降解,出现黄变或力学性能下降。
均匀性是关键:先进的设备采用多区红外加热系统,确保片材的每个区域都达到相同的软化状态,避免局部过热或加热不足。
2. 冷却阶段的艺术
成型后的冷却同样需要精确的温度管理:
梯度冷却策略:过快的冷却会导致内应力集中,使餐盒在后续使用中易开裂;过慢的冷却则影响生产效率。采用先快后慢的梯度冷却,能有效释放内应力。
理想的冷却温度:通常将模具温度控制在20-40℃,通过循环水系统实现均匀散热。

二、压力:塑造形态的'无形之手'
1. 真空吸附的精准发力
负压的魔力:当片材软化到位后,模具下方的真空系统瞬间启动,在0.5-1.0秒内形成0.6-0.8大气压的负压环境。这个'无形之手'将软化的片材紧紧地'吸附'在模具表面,塑造出每个细节。
孔位设计的学问:模具上的真空孔直径通常在0.3-0.6mm之间,孔位分布经过计算机流体动力学模拟,确保压力均匀分布,避免局部成型不良。
2. 气压的辅助成型
对于深度较大或结构复杂的餐盒,还需要压缩空气的辅助:
预拉伸技术:在真空吸附前,先使用压缩空气将软化的片材预吹成一个泡状,使材料预先拉伸,保证成型后底部和拐角处的厚度均匀。

三、时间:成就完美的'节奏大师'
1. 加热时间的精准把握
时间不足:材料未完全软化,成型困难,拐角处易撕裂
时间过长:材料过度软化,下垂严重,导致厚度不均
黄金窗口:通常将加热时间控制在8-15秒之间,具体取决于片材厚度和设备功率
2. 成型周期的精密控制
一个完整的吸塑周期包括:
加热(10s) → 预拉伸(1s) → 真空吸附(2s) → 冷却(8s) → 脱模(1s)
整个周期控制在22-25秒之间,每个环节的时长都经过精密计算和验证。
四、三重奏的和谐共鸣
完美的餐盒 = 精准的温度 × 恰当的压力 × 精确的时间
当这三个参数完美配合时,我们得到的是:
- 均匀的壁厚分布:盒身坚固而不笨重
- 清晰的加强筋:提升整体结构强度
- 光滑的表面质感:无缩痕、无流纹
- 精准的尺寸稳定性:确保盒盖密封完美

五、工艺偏差的代价
温度失控的后果:
过高:材料降解,产品发脆,使用寿命缩短
过低:成型不充分,拐角处白化,易破裂
压力不足的影响:
细节模糊,加强筋不清晰
密封结构不完整,漏汤风险增加
时间错配的问题:
加热过长:材料过度拉伸,底部过薄
冷却不足:产品变形,尺寸不稳定

六、我们的工艺承诺
在我们的生产体系中,温度、压力、时间不再是模糊的概念,而是被精确量化和实时监控的参数:
✅ 智能温控系统:采用PID闭环控制,温度波动范围≤±2℃
✅ 真空压力监测:实时监控真空度,确保每次吸附稳定可靠
✅ 时序精密控制:PLC系统控制每个动作的毫秒级精度
我们为每个产品建立独立的'工艺参数档案',确保无论何时生产,都能再现完全相同的品质特征。

吸塑工艺的真谛,在于将材料的物理特性、设备的机械精度和工艺的人文智慧完美融合。每一个完美的PP餐盒,都是温度、压力与时间这三重奏的和谐结晶。
我们洋瑞YANGRUI深知,只有对这三个核心要素的极致把控,才能为您提供不仅美观,更重要的是安全、可靠、耐用的餐盒产品。这正是我们作为专业制造者的艺术与责任。

点击右上角
分享给朋友吧







 长按图片保存/分享
0
PRODUCT RECOMMENDATIONS
相关产品推荐
————
集研发、生产、销售为一体的专业包装制品源头厂家




询盘

FAQ
常见问题
————
集研发、生产、销售为一体的专业包装制品源头厂家
PRODUCT RECOMMENDATIONS
相关产品推荐
————
集研发、生产、销售为一体的专业包装制品源头厂家

询盘
FAQ
常见问题
————
集研发、生产、销售为一体的专业包装制品源头厂家
-
顶 PP一次性餐盒样品申领|新客户先验样再采购-洋瑞YANGRU...
-
顶 外卖盒一进微波炉就软塌异味?餐饮老板别让差评毁在餐盒耐温上!
-
顶 荐 了解惠州洋瑞YANGRUI吸塑工艺一次性餐盒生产全过程
-
顶 荐 惠州洋瑞印刷包装有限公司是什么样?快餐盒厂家实力与产品全面解...
-
顶 荐 足球世界杯背后的餐饮文化与惠州洋瑞快餐盒
-
顶 荐 为什么惠州洋瑞的快餐盒在2026年依旧受欢迎?
-
顶 荐 从450ml到1500ml:惠州洋瑞一次性餐盒容量与应用场...
-
顶 荐 为什么越来越多海外客户选择中国工厂与洋瑞一次性饭盒?
-
顶 荐 洋瑞的一次性饭盒批发有什么优势?
-
顶 荐 惠州洋瑞印刷包装:一次性餐盒行业领先供应商

一次性餐盒 | 一次性杯 | 封口膜
PREV
NEXT

联系方式:0752-3366352

公司邮箱:young@hzyangrui.com

公司地址:广东省惠州市惠阳区沙田镇花塘村东部工业园富顺科技园厂房一1~5楼,厂二1楼
PREV
NEXT
友情链接 :
惠州洋瑞印刷包装有限公司- © CopyRight 版权所有 粤ICP备14041468号 技术支持:粤尚科技
点击右上角
分享给朋友吧
PREV
NEXT
Copyright ©2025 惠州洋瑞印刷包装有限公司 版权所有 | 粤ICP备14041468号 | 技术支持:粤尚科技